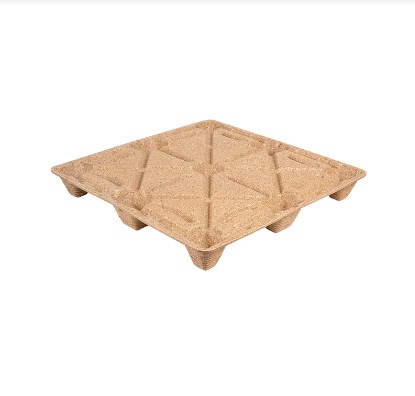
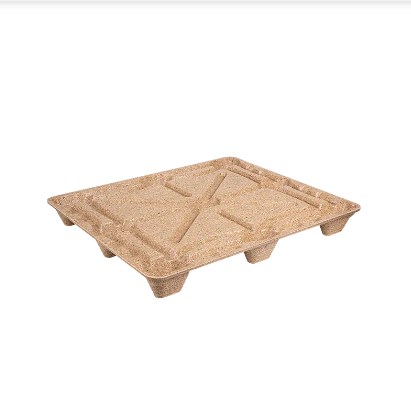
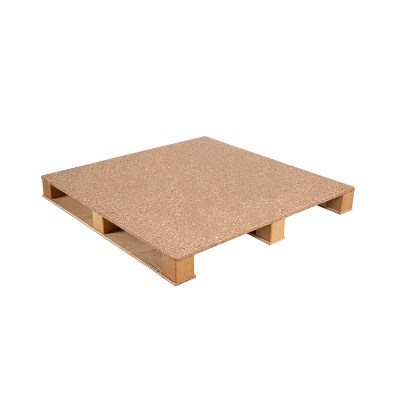
Formholzpaletten, auch bekannt als Pressholzpaletten, Pressholzpaletten oder Pressholzpaletten werden hergestellt, indem vorbereitete Holzpartikel oder -fasern mit einem Bindemittel kombiniert und die Mischung in einer erhitzten Form unter Druck geformt werden.
Im Gegensatz zu herkömmlichen genagelten Holzpaletten können Palettendeck, Stützrippen, Füße und Gabeleingangsgeometrie als eine integrierte Struktur geformt werden. Dieser Herstellungsansatz ermöglicht die Reduzierung loser Komponenten, die Steuerung der Palettengeometrie, die Schaffung schachtelbarer Designs und die Verwendung von Sägemehl, Holzspänen, recycelten Holzfasern und anderen geeigneten Holzverarbeitungsrückständen.
Für Palettenkäufer und -hersteller hängt die erfolgreiche Formgebung von Formholzpaletten jedoch von viel mehr als nur der Erhöhung des Pressdrucks ab. Feuchtigkeit des Ausgangsmaterials, Partikelverteilung, Bindemittelchemie, Formtemperatur, Chargengewicht, Formgeometrie, Aushärtezeit und Kühlung – alle interagieren.
In diesem Leitfaden werden die wichtigsten technischen Überlegungen erläutert, die bei der Entwicklung und Herstellung von Formholzpaletten für Logistik- und Exportanwendungen zu berücksichtigen sind.
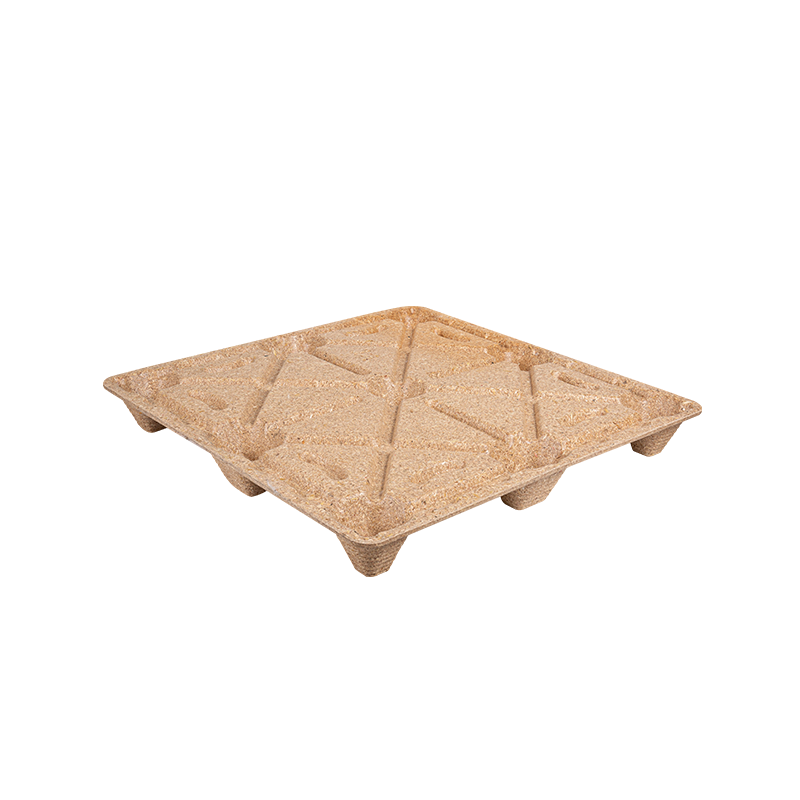
1. Herstellungsprozess von Formholzpaletten und kritische Formungsparameter
Eine typische Formpalettenlinie folgt einem kontrollierten Ablauf:
Rohmaterialvorbereitung → Zerkleinern und Sieben → Trocknen und Feuchtigkeitskonditionierung → Klebstoffmischung → Chargenwägung → Formfüllung → Heißpressen → Aushärten → Entformen → Abkühlen → Inspektion
Rohstoffvorbereitung
Holzspäne, Sägemehl, Hobelspäne und recyceltes Holz müssen vor dem Formen normalerweise zu einer einigermaßen gleichmäßigen Partikelverteilung verarbeitet werden.
Zu große Stücke können eine gleichmäßige Hohlraumfüllung verhindern, während ein zu hoher Anteil an Feinanteilen den Bindemittelbedarf erhöhen und die Durchlässigkeit beim Heißpressen verringern kann.
Besonders wichtig ist die Feuchtigkeitskontrolle. Bei veröffentlichten Formholzverfahren wird üblicherweise Material mit einem Feuchtigkeitsgehalt von weniger als etwa 10 % verwendet, obwohl einige Bindemittelsysteme und Produktionswege auf unterschiedlichen Niveaus arbeiten. Der optimale Wert sollte daher durch Versuche ermittelt und nicht von einer anderen Produktionslinie kopiert werden.
Typische Entwicklungsfenster
Die folgenden Werte sollten als behandelt werden Ausgangspunkte für die Prozessentwicklung, keine universellen Spezifikationen .
| Rohstoffzustand | Startfeuchtigkeitsbereich | Formtemperatur | Effektiver Umformdruck | Typischer Entwicklungszyklus |
| Feines Sägemehl/Holzfaser | 5–10 % | 150–200°C | 2–5 MPa | 2–6 Min |
| Gemischte recycelte Holzpartikel | 6–10 % | 160–210°C | 2,5–5 MPa | 3–8 Min |
| Gröbere Flocken/Stränge | Bindemittelabhängig | 150–220°C | 2–5 MPa | 3–10 Min |
Bei historischen Formholzverfahren werden Formtemperaturen von ca 150–220°C , Drücke von ca 20–80 kg/cm² und Formzeiten von Sekunden bis zu mehreren Minuten. Andere geformte Holzstrangsysteme verwenden grob 300–700 psi mit Presszyklen von ca 2–10 Minuten , abhängig von Dicke, Dichte, Feuchtigkeit und Bindemittelchemie.
Der wichtige Punkt ist das Die Holzarten allein sollten nicht die Druckeinstellungen bestimmen . Partikelgröße, Schüttdichte, Bindemittel, Palettendicke, Rippentiefe, Formdesign und Ladungsverteilung sind oft gleichermaßen wichtig.
Empfohlene Produktionsüberwachung
Zu den nützlichen QC-Kontrollpunkten für eine neue Linie gehören:
- Feuchtigkeit des Ausgangsmaterials: bei jeder eingehenden Charge und mindestens stündlich während der Produktion
- Bindemitteldosierung: jede Formulierungscharge
- Ladungsgewicht: Erstanfertigungen und regelmäßige Kontrollen während jeder Schicht
- Formtemperatur: fortlaufend aufgezeichnet
- Pressdruck und Verweilzeit: wird für jeden Zyklus aufgezeichnet, in dem eine SPS-Datenprotokollierung verfügbar ist
- Kritische Dimensionen: Erster Artikel plus geplante In-Process-Probenahme
- Palettengewicht: regelmäßige SPC-Probenahme zur Identifizierung von Ladungsschwankungen
- Zerstörende Belastungstests: gemäß dem genehmigten Produktionsvalidierungsplan
Bei der Prozessoptimierung sollten tatsächliche Abmessungs-, Dichte-, Feuchtigkeits- und Belastungstestergebnisse verwendet werden, um das akzeptable Herstellungsfenster zu definieren.
2. Formenbau und Werkzeugausstattung für schachtelbare Formholzpaletten
Die Form bestimmt viel mehr als nur das Aussehen der Palette. Es kontrolliert Materialfluss, strukturelle Steifigkeit, Verschachtelungseffizienz, Gabelzugänglichkeit, lokale Dichte und Entformungszuverlässigkeit .
Wichtige Designelemente sind:
Entwurfswinkel
Vertikale Wände und tiefe Palettenfüße benötigen ausreichend Luftzug, um sich sauber aus der Form zu lösen. Ein vorläufiger Entwurf kann ungefähr beginnen 1–3 Grad , wobei eine zusätzliche Formschräge für tiefere Verschachtelungsmerkmale oder Oberflächen, die anfällig für Verklebungen sind, in Betracht gezogen wird.
Rippen und Verstärkung
Anstatt einfach die gesamte Palette dicker zu machen, sollte sich die Verstärkung auf Folgendes konzentrieren:
- Gabeleinstiegszonen;
- Palettenfüße;
- Deckübergänge;
- Bereiche mit hohem Biegemoment;
- Lastübertragungswege zwischen Deck und Stützen.
Sanfte Übergänge und großzügige Innenradien tragen dazu bei, Spannungskonzentrationen zu reduzieren und den Materialfluss zu verbessern.
Verschachtelungsgeometrie
Bei schachtelbaren Paletten sollten Ingenieure Folgendes prüfen:
Freiraum des oberen Decks, konische Verschachtelungstiefe, Trennungsraum, Höhe der gestapelten Palette
Eine Palette, die zu eng ineinander passt, lässt sich nach der Lagerung möglicherweise nur schwer trennen, während ein zu großer Abstand Transportvolumen verschwendet.
Entlüftung und Materialfluss
Tiefe Hohlräume können Dampf einschließen oder verhindern, dass Material in die Ecken gelangt. Daher sollten die Formentlüftung, die Zufuhrverteilung und die lokale Ladungsplatzierung bewertet werden, bevor die Produktionswerkzeuge fertiggestellt werden.
Zu den nützlichen technischen Dateien gehören üblicherweise:
- SCHRITT
- IGES
- Parasolid
- DXF für 2D-Profile und Prüfzeichnungen
Vor der Herstellung einer vollständigen Produktionsform können Hersteller diese verwenden 3D-gedruckte Geometriemodelle, bearbeitete Prototypeneinsätze oder Entwicklungswerkzeuge aus Aluminium um Palettenabmessungen, Gabelabstände, Verschachtelung und Paketpassung zu überprüfen.
Eine grundlegende Überprüfung des Formendesigns sollte folgende Fragen stellen:
- Lässt sich die Palette lösen, ohne Rippen oder Füße zu beschädigen?
- Kann die Ladung jeden tiefen Hohlraum erreichen?
- Sind kritische Bereiche dick genug, ohne unnötiges Material?
- Können verschlissene Stellen durch Einlagen ersetzt werden?
- Sind die Heizzonen ausgeglichen?
- Können Lüftungsschlitze und Formoberflächen leicht gereinigt werden?
- Können kritische Abmessungen mit wiederholbaren Messgeräten gemessen werden?
3. Holzrohstoffe, Klebstoffe und Überlegungen zur US-Konformität
Die Rohstoffkosten sind einer der Vorteile der Produktion geformter Paletten, da geeignete Prozesse zum Einsatz kommen können Sägemehl, Holzspäne, zurückgewonnene Holzpartikel und andere saubere Holzverarbeitungsrückstände .
Allerdings müssen recycelte Rohstoffe kontrolliert werden.
Metallfragmente, Kunststoffe, Farbe, überschüssige Rinde, Erde oder chemisch kontaminierte Abfälle können das Formen beeinträchtigen und zu Compliance- oder Qualitätsproblemen führen.
Auswahl des Bindemittels
Zu den gängigen Bindemittelfamilien in Holzwerkstoffanwendungen gehören Phenolsysteme und Bindemittel auf Isocyanatbasis wie MDI.
| Überlegungen zum Bindemittel | Bindemittel vom Phenoltyp | Bindemittel vom Typ MDI |
| Feuchtigkeitsbeständigkeit | Gut | Sehr gut |
| Strukturelle Verklebung | Gut | Hoch |
| Heilungsbedingungen | Wärmeabhängig | Hochly formulation dependent |
| Formaldehydbeitrag | Muss ausgewertet werden | Kein zugesetzter Formaldehyd aus dem Isocyanat selbst |
| Sensibilität bei der Verarbeitung | Mäßig | Erfordert sorgfältige Feuchtigkeits- und Handhabungskontrolle |
| Kosten | Oft konkurrenzfähig | Oft höher |
Die richtige Formulierung sollte mechanische Festigkeit, Feuchtigkeitsbeständigkeit, Verarbeitungszeit, Emissionsanforderungen, Recyclingfähigkeit und Kosten in Einklang bringen.
TSCA Titel VI und CARB
Ein häufiger Fehler besteht darin, zu behaupten, dass jede Formholzpalette automatisch reguliert wird TSCA Titel VI .
Die EPA regelt speziell die Produktkategorien aus Verbundholz, einschließlich Hartholzsperrholz, mitteldichte Faserplatten und Spanplatten , zusammen mit den entsprechenden Fertigwaren, die diese regulierten Produkte enthalten. Daher sollte ein Hersteller von Formpaletten feststellen, ob seine spezifische Materialkonstruktion unter die gesetzlichen Definitionen fällt, anstatt automatisch zu behaupten, dass alle Formpaletten eine TSCA-Titel-VI-Zertifizierung erfordern.
Bei US-Projekten sollten Beschaffungs- und Compliance-Teams Folgendes prüfen:
- Rohstoffklassifizierung;
- Bindemittelchemie;
- Sicherheitsdatenblatt und technische Dokumentation des Lieferanten;
- geltende Formaldehydanforderungen;
- Dokumentation des recycelten Inhalts;
- FSC- oder SFI-Beschaffungsanforderungen, sofern vom Käufer festgelegt.
ISPM 15 und verarbeitetes Holz
ISPM 15 befasst sich hauptsächlich mit pflanzengesundheitlichen Risiken Verpackungsmaterial aus rohem Holz im internationalen Handel verwendet.
Der IPPC-Standard schließt Holzverpackungen aus, die aus Holz hergestellt wurden, das so verarbeitet wurde, dass es praktisch frei von Schädlingsrisiken ist. Als typisches Beispiel wird Sperrholz genannt.
Dieses Prinzip des verarbeiteten Holzes kann ein wichtiger Vorteil für ordnungsgemäß hergestellte Form- oder Pressholzpaletten sein. Allerdings sollten Exporteure die Klassifizierung der konkreten Palette und die Anforderungen des Ziellandes bestätigen, anstatt sich nur auf eine Marketingerklärung zu verlassen.
4. Beschnitt, Maßtoleranzen und Prüfung der Palettenleistung
Nach dem Entformen und Abkühlen müssen die Paletten möglicherweise an den Kanten beschnitten, Grate entfernt, gebohrt, markiert, geschliffen oder andere Endbearbeitungsvorgänge durchgeführt werden.
Bei der Wiederholungsproduktion kann das CNC-Beschneiden konsistente Ergebnisse liefern:
- Palettenlänge und -breite;
- Gabelöffnungen;
- Eckgeometrie;
- Lokalisierungsmerkmale;
- individuelle Ausschnitte.
Anstatt unnötig enge Bearbeitungstoleranzen auf die gesamte Palette anzuwenden, sollte die Zeichnung erkennbar sein funktionskritische Abmessungen .
Beispielsweise könnte eine Entwicklungszeichnung eine ungefähre Zielvorgabe enthalten ±1–2 mm bei ausgewählten kontrollierten Abmessungen und ±2–3 mm bei größeren Gesamtabmessungen , tatsächliche Toleranzen müssen jedoch durch Formfähigkeitsstudien und Produktionsdaten bestätigt werden.
Validierung der Palettenleistung
Wichtige Tests können sein:
- statische Komprimierung;
- Deckbiegen;
- dynamisches Handling;
- Handhabung mit Gabelstaplern;
- Schlag- oder Fallfestigkeit;
- Stapelstabilität;
- Regalsimulation, bei der die Palette für den Regalgebrauch vorgesehen ist;
- Feuchtigkeitskonditionierungstests.
Der Strom ISO 8611-1:2025 spezifiziert Methoden zur Bewertung neuer Flachpaletten, einschließlich Nennlasttests, Tests bei maximaler Arbeitslast und Haltbarkeitsvergleiche. ISO 8611-2:2025 befasst sich mit Leistungsanforderungen und Testauswahl.
Für US-Anträge: ASTM D1185-98a(2025) bietet statische Druck-, Biege- und dynamische Testmethoden für Paletten, die aus Materialien wie Massivholz und Holzverbundwerkstoffen hergestellt werden. ASTM empfiehlt außerdem Feldtests, um die Leistung in der vorgesehenen Vertriebsumgebung zu überprüfen.
Für Kunden, die das Common nutzen 48 × 40 in US-Palettengrundfläche Außerdem sollte die Kompatibilität mit den Gabelstaplern, Palettenhebern, Förderbändern, Regalen, Stretchfoliensystemen und der Lagerautomatisierung des Kunden überprüft werden.
5. Skalierung der Produktion geformter Paletten: Kosten, Durchsatz und Fehlerbehebung
Ein erfolgreicher Prototyp führt nicht automatisch zu einer wirtschaftlichen Produktionslinie.
Bei der Skalierung von der Pilotproduktion auf mehrere Schichten sollten Hersteller Folgendes im Auge behalten:
Zykluszeit, Betriebszeit, Werkzeugverfügbarkeit, Umrüstzeit, Trocknerkapazität, Klebstoffmischkapazität, Arbeitsaufwand, Ausschussrate und Abkühlzeit.
Ein einfaches Stückkostenmodell kann wie folgt geschrieben werden:
Stückkosten = Holz, Rohstoff, Bindemittel, Energie, Arbeitsaufwand, Wartung, Schrott, Form, Abschreibung, Ausrüstung, Abschreibung
Für Forminvestitionen:
Werkzeugkosten pro Palette = Gesamtinvestition in das Werkzeug ÷ Erwartete Produktion über die gesamte Lebensdauer
Ein Serienmodell sollte daher Folgendes umfassen:
| Kosten / Production Variable | Eingabe |
| Presszykluszeit | min/Zyklus |
| Hohlräume pro Form | Stk |
| Betriebsstunden | Std./Tag |
| OEE | % |
| Arbeitstage | Tage/Jahr |
| Jährliche Produktion | Paletten/Jahr |
| Holzverbrauch | kg/Palette |
| Bindemittelverbrauch | kg/Palette |
| Strom / Wärmeenergie | pro Palette |
| Ausschussrate | % |
| Forminvestition | USD |
| Erwartete Lebensdauer der Form | Zyklen |
Dadurch können Käufer die Wirtschaftlichkeit einer Presse mit mehreren Formen, mehreren Pressen oder einem höheren Automatisierungsgrad vergleichen.
Häufige Formfehler
| Defekt | Mögliche Ursache | Erster Check | Korrekturmaßnahme |
| Unvollständige Füllung | Unzureichende Ladung oder schlechte Verteilung | Ladungsgewicht | Ladungsplatzierung neu ausbalancieren |
| Oberflächenhohlräume | Feuchtigkeit oder Bindemitteluneinheitlichkeit | Feuchtigkeit und Mischen | Richtiges Trocknen und Mischen |
| Verzug | Ungleichmäßige Erwärmung oder Abkühlung | Formtemperaturkarte | Heizen und Kühlen ausgleichen |
| Schwache Rippen | Schlechter Materialfluss | Füllung der Rippenhöhle | Verteilung oder Formgeometrie ändern |
| Delaminierung | Unvollständige Heilung | Zyklus und Ordner | Passen Sie die Aushärtungsbedingungen an |
| Überschüssiger Blitz | Überladung oder Schimmelverschleiß | Schließflächen | Reduzieren Sie die Ladung oder warten Sie die Form |
Wann immer möglich, sollten Trenddaten verwendet werden. Ein allmählicher Anstieg des Palettengewichts, Gratbildung, Temperaturschwankungen oder Maßabweichungen können ein Prozessproblem aufdecken, bevor es zu größeren Ausfällen kommt.
Entwicklung einer individuell geformten Holzpalette mit Ronsun
Das effektivste Design geformter Paletten beginnt mit der eigentlichen Logistikanwendung.
Bei der Besprechung eines neuen Palettenprojekts mit Ronsun Import & Export Co., Ltd. Zu den nützlichen Informationen gehören:
- erforderliche Palettenlänge, -breite und -höhe;
- statische und dynamische Belastungsanforderungen;
- Einfahrt mit Gabelstapler und Hubwagen;
- Lagerbedingungen auf dem Boden, im Stapel oder im Regal;
- Verschachtelungsanforderungen;
- Exportziele;
- jährliches Einkaufsvolumen;
- Umwelt- oder Recycling-Anforderungen;
- erforderliche Test- oder Compliance-Dokumentation.
Ronsun kann mit Käufern zusammenarbeiten, um Palettenspezifikationen, geformte Palettenstrukturen, Materialoptionen, Musteranforderungen und individuelle Projektanforderungen zu bewerten.
Für die Beschaffung individuell geformter Holzpaletten oder eine technische Bewertung wenden Sie sich bitte an Ronsun Import & Export Co., Ltd. durch ronsun-ecopallet.com mit Ihrer Palettenzeichnung, Ziellast, Anwendung und erwartetem Einkaufsvolumen.
FAQ
Welcher Druck, welche Temperatur und welche Zykluszeit werden typischerweise für Formholzpaletten verwendet?
Veröffentlichte Formholzverfahren decken ein breites, aber ungefähres Spektrum ab 150–220 °C, 2–5 MPa und mehrere Minuten pro Zyklus kann als erste Entwicklungsreferenz verwendet werden. Die endgültigen Parameter müssen für das spezifische Ausgangsmaterial, Bindemittel, die Dicke und die Form validiert werden.
Wie sollte eine nestbare Formholzpalettenform gestaltet sein?
Die Form sollte Formschräge, konische Füße, Verschachtelungsspielraum, Verstärkungsrippen, Gabeleintrittsgeometrie, Materialfluss, Entlüftung, Gleichmäßigkeit der Erwärmung und Entformung berücksichtigen.
Welcher Klebstoff eignet sich am besten für US-amerikanische Palettenanwendungen?
Es gibt keinen einzigen besten Ordner. MDI-basierte Systeme können eine starke feuchtigkeitsbeständige Verbindung bieten, während phenolische Systeme für langlebiges Holzwerkstoff gut etabliert sind. Bei der Auswahl sollten Leistung, Prozessbedingungen, Emissionen, Kosten und die Anwendbarkeit von Vorschriften berücksichtigt werden.
Welche Standards werden verwendet, um die Tragfähigkeit geformter Paletten zu testen?
Zu den gängigen Referenzen gehören: ISO 8611-1:2025, ISO 8611-2:2025 und ASTM D1185-98a(2025) . Die geeignete Testsequenz hängt von der vorgesehenen Handhabungs- und Lagerumgebung ab.
Wie wird der ROI geformter Paletten berechnet?
Schätzen Sie zunächst die Jahresproduktion und berechnen Sie dann Rohstoffe, Bindemittel, Arbeit, Energie, Wartung, Ausschuss, Geräteabschreibung und Formamortisation pro Palette. Vergleichen Sie die resultierenden Stückkosten mit den aktuellen Palettenkauf- und Logistikkosten.
Was sind die häufigsten Mängel an geformten Paletten?
Zu den typischen Problemen gehören unvollständige Hohlraumfüllung, Oberflächenhohlräume, übermäßiger Grat, schwache Rippen, Delaminierung, Kleben und Verzug. Die Fehlerbehebung sollte mit dem Gewicht der Ladung, der Feuchtigkeit, der Bindemitteldosierung, der Formtemperatur, dem Druckverlauf und den Kühlbedingungen beginnen.