Durch die Reduzierung des Palettengewichts kann der Materialverbrauch gesenkt, die Handhabung vereinfacht und die Menge der bei jeder Sendung transportierten Verpackungsmasse verringert werden. Aber bei Formholzpaletten geht es bei der Gewichtsreduzierung nicht nur darum, weniger Fasern zu verwenden. Wenn Sie Material an der falschen Stelle entfernen, kann dies zu einer übermäßigen Durchbiegung des Decks, schwachen Füßen, beschädigten Gabeleintrittsbereichen oder einer verminderten Stapelleistung führen.
Die technische Herausforderung ist daher präziser: Hersteller müssen unnötige Masse eliminieren und gleichzeitig das Material und die strukturelle Unterstützung erhalten, die in Bereichen mit hoher Belastung erforderlich sind. Formgeometrie, Dichteverteilung, Holzpartikelvorbereitung, Bindemitteldosierung, Chargengewicht und Heißpressparameter tragen alle zum endgültigen Gleichgewicht zwischen Festigkeit und Gewicht bei.
Grundprinzip: Ziel ist es nicht, eine möglichst leichte Palette herzustellen. Ziel ist es, die leichteste Palette herzustellen, die den Leistungsanforderungen der vorgesehenen Logistikanwendung stets gerecht wird.
Das Palettengewicht ist ein technisches Ziel, nicht nur ein Ziel der Materialeinsparung
Jedes Kilogramm, das einer Palette hinzugefügt wird, hat Konsequenzen. Mehr Gewicht bedeutet normalerweise mehr Holzfasern und Bindemittel, zusätzliche Materialkosten und mehr Verpackungsmasse, die durch die Lieferkette transportiert wird. Bei Sendungen, die sich der Nutzlastgrenze von LKWs oder Containern nähern, kann das Eigengewicht der Palette auch die Menge der verkaufsfähigen Fracht reduzieren, die befördert werden kann.
Das entgegengesetzte Extrem schafft ein anderes Problem. Eine Palette, die stark erleichtert wurde, sieht unter Umständen immer noch akzeptabel aus, weist jedoch unter Belastung übermäßige Biegung, lokale Schwachstellen im Bereich der Füße oder unzureichende Widerstandsfähigkeit gegenüber wiederholtem Gabelstaplerhandling auf.
Aus diesem Grund konzentriert sich die Entwicklung geformter Paletten zunehmend auf Kraft-Gewicht-Effizienz und nicht nur das Gewicht. Hersteller ermitteln die für die Anwendung erforderliche strukturelle Leistung und arbeiten dann rückwärts, um den Materialeinsatz zu optimieren.
Zu schwer Höherer Materialverbrauch Höhere Transportmasse Möglicherweise unnötige Dichte
OPTIMIEREN
Zu hell Höheres Ablenkungsrisiko Schwache lokale Strukturen Reduzierte Haltbarkeit bei der Handhabung
Die richtige Konstruktion hängt auch davon ab, wie die Palette gestützt wird. Eine Palette, die vollständig auf dem Boden ruht, erfährt andere Belastungen als eine Palette, die auf Lagerregalträgern ruht oder wiederholt von Gabelstaplern bewegt wird. Aus diesem Grund sollte die Gewichtsreduzierung immer anhand definierter Beladungs- und Handhabungsbedingungen bewertet werden.
Die Formgeometrie bestimmt, wo Material tatsächlich benötigt wird
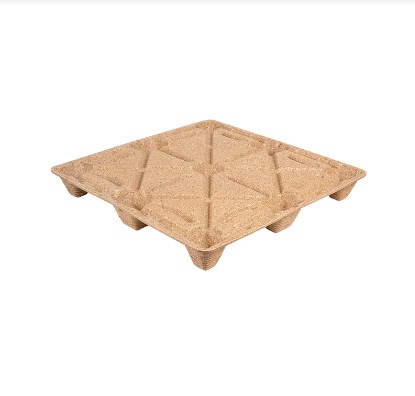
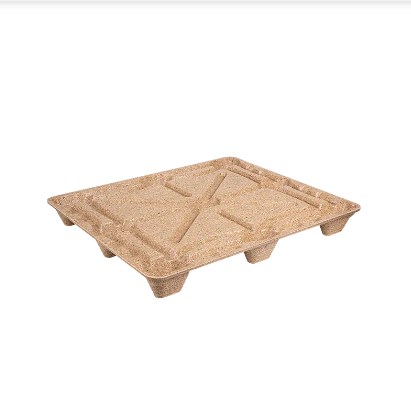
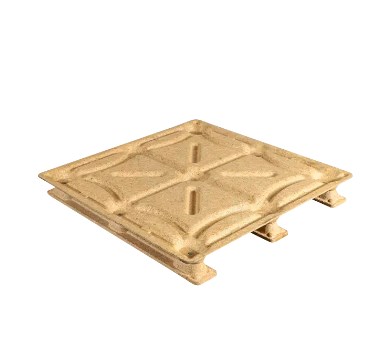
Eines der wichtigen Merkmale der Herstellung von Formholzpaletten besteht darin, dass die Palette als integrierte dreidimensionale Struktur geformt werden kann. Anstatt sich nur auf einheitliche Bretter und Blöcke zu verlassen, können Ingenieure Rippen, Füße, gebogene Übergänge und verstärkte Gabeleintrittszonen direkt in der Form erstellen.
Dadurch ist es möglich, mehr Material dort zu platzieren, wo der strukturelle Bedarf hoch ist, und unnötiges Material dort zu reduzieren, wo die Spannungen geringer sind.
| Palettenbereich | Primärer mechanischer Bedarf | Typische Strategie zur Gewichtskontrolle |
| Deckmitte | Biegen und verteilte Ladungslast | Verwenden Sie Rippen oder Konturen, um die Steifigkeit zu erhöhen, ohne die Dicke gleichmäßig zu erhöhen |
| Füße | Komprimierung, Stapelung und lokaler Einfluss | Sorgen Sie für ausreichend lokales Material und Dichte |
| Gabeleinfahrtsbereiche | Wiederholte Handhabung und Stöße | Verstärken Sie die Geometrie um Kontaktzonen herum |
| Ecken | Umgang mit Stößen und lokaler Belastung | Behalten Sie eine kontrollierte Dicke und glatte Übergänge bei |
| Beanspruchungsarme Oberflächen | Begrenzte strukturelle Nachfrage | Entfernen Sie unnötiges Volumen, wenn Tests die Sicherheit bestätigen |
Rippen können die Steifigkeit erhöhen, ohne die Dicke des gesamten Decks zu erhöhen
Die Erhöhung der Dicke eines gesamten Palettendecks ist eine einfache Möglichkeit, Material hinzuzufügen, aber selten die effizienteste Möglichkeit, die Steifigkeit zu erhöhen. Richtig positionierte Rippen können die Profiltiefe der Struktur erhöhen und die Biegefestigkeit verbessern, während gleichzeitig Material entlang wichtiger Lastpfade konzentriert wird.
Das gleiche Prinzip wird häufig bei geformten Industriebauteilen angewendet: Die Geometrie übernimmt einen Teil der Strukturarbeit, sodass das Material nicht alles allein durch die Masse erledigen muss.
Füße und Übergangszonen können nicht wahllos erleichtert werden
Palettenfüße tragen konzentrierte Lasten und übertragen diese Lasten auf das Deck. Die Verbindungsbereiche zwischen Füßen, Rippen und dem Hauptdeck können daher lokal hohen Belastungen ausgesetzt sein.
Wenn der Leichtbau zu abrupten Dickenänderungen oder zu unzureichendem Material an diesen Übergängen führt, kann die Palette Schwachstellen entwickeln, selbst wenn ihre durchschnittliche Dichte akzeptabel bleibt. Abgerundete Übergänge, ausreichende Radien und eine kontrollierte lokale Verstärkung können zu einer besseren Spannungsverteilung beitragen.
Design-Lektion: Das Entfernen von 500 Gramm aus einem Deckbereich mit geringer Belastung hat möglicherweise nur geringe Auswirkungen auf die Leistung. Das Entfernen der gleichen Menge an einem kritischen Fuß- oder Rippenübergang kann weitaus größere strukturelle Auswirkungen haben.
Die Kontrolle der Dichte ist ebenso wichtig wie die Geometrie der Palette
Das Palettengewicht hängt eng mit dem geformten Volumen und der Materialdichte zusammen. Selbst wenn zwei Paletten aus derselben Form stammen, können Änderungen im Chargengewicht, in der Feuchtigkeit, in der Partikelpackung oder im Pressverhalten zu unterschiedlichen Endgewichten führen.
Eine höhere Dichte verbessert häufig den Partikelkontakt und kann die strukturelle Steifigkeit erhöhen, eine Maximierung der Dichte ist jedoch nicht automatisch wünschenswert. Eine zu hohe Dichte erhöht den Rohstoffverbrauch und die Palettenmasse und bietet möglicherweise nur einen geringen Mehrwert, wenn die erforderliche Leistung bereits erreicht ist.
Am anderen Ende des Spektrums kann eine unzureichende Dichte zu übermäßiger Porosität, schlechter lokaler Bindung, höherer Durchbiegung und verringerter Schlagfestigkeit führen.
Prinzip der Gewichtsoptimierung Streben Sie die niedrigste stabile Dichte an, die die erforderliche strukturelle Leistung der Palette wiederholt erfüllt.
Die durchschnittliche Dichte sagt nicht die ganze Geschichte aus
Zwei Paletten können genau das gleiche Endgewicht haben, aber unterschiedliche Leistungen erbringen, da ihr Material unterschiedlich verteilt ist.
Betrachten Sie zwei Paletten gleicher Masse. Im ersten Fall konzentriert sich ausreichend Material um die Füße, Rippen und andere tragende Strukturen. Im zweiten Fall verbleibt überschüssiges Material in Bereichen mit geringer Belastung, während die Füße relativ unterfüllt sind. Die Skalen zeigen die gleiche Zahl, ihre strukturelle Effizienz ist jedoch unterschiedlich.
Aus diesem Grund müssen Hersteller beides kontrollieren Gesamtdichte und lokale Dichteverteilung . Um dieses Gleichgewicht zu erreichen, sind eine gleichmäßige Formbeladung, Partikelfluss und Pressung unerlässlich.
Die Partikelgröße beeinflusst, wie effizient das Material genutzt werden kann
Recycelte Holzreste, die für Formpaletten verwendet werden, können Partikel unterschiedlicher Größe und Form enthalten. Diese Verteilung beeinflusst, wie leicht das Material die Form füllt, wie dicht sich die Partikel zusammenlagern und wie viel Bindemittel erforderlich ist, um eine stabile Struktur zu erzeugen.
Übergroße Partikel können das Füllen dünner Abschnitte erschweren
Große Partikel verteilen sich möglicherweise nicht leicht in schmalen Rippen, Ecken oder tiefen Formteilen. Eine schlechte Füllung kann zu Hohlräumen oder Bereichen mit geringer Dichte führen, was die Hersteller dazu veranlasst, dies durch eine Erhöhung des Gesamtladungsgewichts zu kompensieren. Das erhöht die Masse, ohne unbedingt das eigentliche Problem zu lösen.
Zu hohe Feinanteile können die Bindemittelnachfrage erhöhen
Sehr feine Partikel haben im Verhältnis zu ihrer Masse eine große Oberfläche. Wenn der Feinanteil deutlich ansteigt, können sich der Klebstoffbedarf und das Verarbeitungsverhalten ändern. Eine auf eine Partikelverteilung ausgelegte Formulierung kann daher weniger effizient werden, wenn das Ausgangsmaterial zu einem viel feineren Material wechselt.
| Rohstoffzustand | Möglicher Herstellungseffekt | Mögliche Folgen für das Gewicht |
| Zu viele übergroße Partikel | Schlechte Ausfüllung detaillierter Bereiche | Zum Ausgleich kann ein Aufpreis in Anspruch genommen werden |
| Überhöhte Geldstrafen | Größere Oberfläche und unterschiedlicher Bindemittelbedarf | Möglicher Anstieg des Harzes oder der Dichte |
| Hochvariable Partikelmischung | Änderung der Schüttdichte zwischen Chargen | Das Gewicht der fertigen Palette wird weniger stabil |
| Kontrollierte Partikelverteilung | Berechenbareres Füllen und Verdichten | Stabilere Ladung und stabileres Endgewicht |
Das Ziel besteht daher nicht darin, für jede geformte Palette eine universelle Partikelgröße zu identifizieren. Hersteller legen eine Partikelgrößenverteilung fest, die mit der spezifischen Formgeometrie, dem Bindemittelsystem, den Pressbedingungen und der erforderlichen Palettenleistung zusammenarbeitet.
Durch Bindemitteloptimierung kann die Masse reduziert werden – aber zu wenig führt zu falschen Einsparungen
Klebstoff trägt auch zur Gesamtmasse und -kosten der Palette bei. Die Reduzierung der Bindemitteldosierung scheint eine einfache Strategie zur Gewichtsreduzierung zu sein, doch der Zusammenhang zwischen Bindemittelgehalt und Leistung ist nicht linear.
Wenn der Bindemittelgehalt unter den validierten Verarbeitungsbereich fällt, kann es bei den Herstellern zu einer verringerten inneren Bindung, einer größeren Empfindlichkeit gegenüber Feuchtigkeit, einer schwächeren Schlagfestigkeit oder einer erhöhten Ausschussrate kommen. Jede kleine Materialeinsparung kann schnell zunichte gemacht werden, wenn mehr Paletten die Inspektion nicht bestehen oder im Betrieb eine schlechte Leistung erbringen.
Eine bessere Verteilung kann wertvoller sein als mehr Klebstoff
Eine häufige Prozessherausforderung ist die ungleichmäßige Bindemittelverteilung. Einige Bereiche der Fasermischung können harzreich werden, während andere nicht ausreichend haften. Eine Erhöhung der Gesamtbindemitteldosierung kann das Problem teilweise verbergen, löst jedoch nicht den zugrunde liegenden Mangel an Gleichmäßigkeit.
Durch eine gleichmäßigere Faserfeuchtigkeit, eine kontrollierte Partikelverteilung, eine stabile Klebstoffviskosität und ein effektives Mischen können Hersteller eine zuverlässige Verbindung erzielen, ohne übermäßig viel Harz als Sicherheitsmarge zu verwenden.
Materialeffizienz entsteht nicht nur durch die Reduzierung von Spezifikationen. Durch die Verbesserung der Prozesskonsistenz kann der Bedarf an überschüssigen Fasern und Bindemitteln reduziert werden, die zuvor zum Ausgleich von Produktionsschwankungen hinzugefügt wurden.
Die Ladungsgewichtskontrolle verhindert sowohl übergewichtige als auch schwache Paletten
Vor dem Heißpressen wird eine abgemessene Menge vorbereiteter Fasern und Bindemittel in die Form eingebracht. Dies wird allgemein als Gebühr bezeichnet. Die Konsistenz dieser Ladung hat einen direkten Einfluss auf das Gewicht der fertigen Palette.
Eine übermäßige Ladung kann zu einer übergewichtigen Palette führen, den Materialverbrauch erhöhen und zur Bildung von Graten an Formtrennbereichen beitragen. Eine unzureichende Ladung kann zu unvollständiger Füllung, dünnen Rippen, schwachen Füßen oder Zonen mit geringer Dichte führen.
Rohstoffvorbereitung → Bindemittelmischung → Gemessene Ladung → Heißpressen → Gewicht der fertigen Palette
Eine gewichtsbasierte Dosierung ist besonders nützlich, wenn es sich um Recyclingfasern handelt, da sich die Schüttdichte zwischen den Materialchargen ändern kann. Ein Trichtervolumen, das gestern eine bestimmte Masse enthielt, kann heute eine andere Masse enthalten, wenn sich Partikelgröße, Feuchtigkeit oder Verdichtung ändern.
Das Gewicht der fertigen Palette ist ebenfalls ein Produktionssignal
Hersteller können das Endgewicht als mehr als nur eine Produktspezifikation verwenden. Es kann als früher Indikator für die Prozesskontrolle fungieren.
Wenn Paletten aus derselben Form nach und nach schwerer werden, kann dies an einem steigenden Chargengewicht, einer veränderten Feuchtigkeit, einer unterschiedlichen Schüttdichte des Ausgangsmaterials oder einer höheren Bindemittelzugabe liegen. Wenn die Gewichtsschwankung plötzlich zunimmt, kann dies ein Hinweis darauf sein, dass die vorgelagerte Materialaufbereitung instabiler geworden ist.
| Gewichtstrend | Möglicher Untersuchungsbereich |
| Das Durchschnittsgewicht nimmt allmählich zu | Ladungseinstellungen, Feuchtigkeit, Bindemitteldosierung oder Rohstoffdichte |
| Das Durchschnittsgewicht nimmt allmählich ab | Unterladung, Materialflussänderungen oder Dosierkalibrierung |
| Gewichtsvariation nimmt zu | Rohstoffkonsistenz, Feuchtigkeitsschwankungen oder Dosierungsinstabilität |
| Richtiges Gewicht, aber schwächere Testergebnisse | Dichteverteilung, Bindung oder Pressbedingungen statt Gesamtmasse |
Das Heißpressen bestimmt, ob weniger Material noch zuverlässig funktionieren kann
Leichtbau ist auf einen stabilen Formprozess angewiesen. Selbst eine gut konzipierte Palette mit sorgfältig vorbereitetem Material kann an Leistung verlieren, wenn Druck, Temperatur oder Aushärtezeit über das validierte Produktionsfenster hinaus variieren.
Druck
Steuert die Konsolidierung, den Partikelkontakt und die endgültige Strukturdichte. Unzureichender Druck kann zu schlecht konsolidierten Regionen führen.
Temperatur
Beeinflusst die Aushärtung des Bindemittels, das Holzfaserverhalten und die Feuchtigkeitsbewegung während des Formzyklus.
Verweildauer
Bietet Zeit für die Konsolidierung und Aushärtung des Klebstoffs. Unzureichende Zeit kann dazu führen, dass die interne Verklebung unvollständig ist.
Feuchtigkeit
Interagiert mit der Wärmeübertragung, der Faserplastifizierung und der Dampferzeugung beim Pressen.
Dieser Zusammenhang erklärt, warum die Materialreduzierung normalerweise auf die Prozessstabilisierung folgen und nicht ihr vorausgehen sollte. Wenn ein Hersteller das Chargengewicht reduziert, bevor Feuchtigkeit, Temperatur und Dosierung unter Kontrolle sind, können natürliche Produktionsschwankungen dazu führen, dass einige Paletten unter die erforderliche Leistungsschwelle fallen.
Ein zuverlässigerer Ansatz besteht darin, eine stabile Grundlinie festzulegen, das Gewicht in kontrollierten Schritten zu reduzieren, die resultierende Palette zu testen und den Punkt zu identifizieren, an dem eine weitere Materialreduzierung beginnt, die Steifigkeit, Haltbarkeit oder Handhabungsleistung zu beeinträchtigen.
Wie Hersteller überprüfen, ob eine leichtere Palette immer noch stabil genug ist
Ein leichteres Design sollte nicht allein aufgrund des Aussehens oder der kalkulierten Gewichtseinsparung genehmigt werden. Die Leistung muss an der fertigen Palette unter Belastungsbedingungen überprüft werden, die für die beabsichtigte Anwendung repräsentativ sind.
ISO 8611-1:2025 stellt Testmethoden zur Bewertung neuer Flachpaletten bereit und gruppiert diese Methoden um die Prüfung der Nennlast, die Prüfung der maximalen Arbeitslast und den Haltbarkeitsvergleich. ISO 8611-2:2025 befasst sich mit Leistungsanforderungen für die Festlegung von Nennlasten und die Auswahl von Tests für verschiedene Handhabungsumgebungen.
Die Standards bekräftigen auch ein wichtiges technisches Prinzip: Belastungstests im Labor machen die Validierung eines bestimmten Palettendesigns in seiner tatsächlichen Betriebsumgebung nicht überflüssig.
Abmessungen Überprüfen Sie die Gesamtgröße, die Fußgeometrie, die Gabelöffnungen und wichtige Formmerkmale.
Fertiggewicht Bestätigen Sie, dass die Produktion innerhalb des definierten Fertigungsbereichs bleibt.
Biegung und Durchbiegung Bewerten Sie, wie sich die Palette unter relevanten Stütz- und Nutzlastbedingungen verhält.
Komprimierung Überprüfen Sie die Lastübertragung durch Decks, Füße und Stapelstrukturen.
Dynamisches Handling Bewerten Sie das wiederholte Einfahren und Bewegen des Gabelstaplers sowie die Belastungen bei der praktischen Handhabung.
Haltbarkeit Stellen Sie fest, ob wiederholte Handhabung die Palettenleistung im Laufe der Zeit verändert.
Jede Gewichtsreduktionsänderung hat eine Leistungsvariable, die erneut überprüft werden muss
| Optimierungsänderung | Was sollte erneut validiert werden? |
| Deckstärke reduzieren | Biegesteifigkeit und Durchbiegung |
| Gesamtladungsgewicht reduzieren | Gesamtlastleistung und Formfüllung |
| Rippengeometrie ändern | Lokale Spannungen und Decksteifigkeit |
| Bindemitteldosierung reduzieren | Interne Bindung und Feuchtigkeitsleistung |
| Reduzieren Sie die durchschnittliche Dichte | Schlag-, Kompressions- und Handhabungsbeständigkeit |
| Partikelverteilung ändern | Füllkonsistenz, Stärke und Produktionsvariation |
Dies ist auch der Grund, warum Palettenlastbewertungen nicht ohne Kontext interpretiert werden sollten. Statische Belastung, dynamische Handhabung und unterstützte oder gestapelte Bedingungen können sehr unterschiedliche Anforderungen an dieselbe Palette stellen.
Ein geringeres Palettengewicht kann die Kosten über die Rohstoffe hinaus senken
Sobald die erforderliche Festigkeit erhalten bleibt, kann ein geringeres Palettengewicht Vorteile bringen, die über die bloße Einsparung von Holzfasern hinausgehen.
Bei gewichtsbegrenzten Sendungen ist möglicherweise mehr Nutzlast verfügbar
Stellen Sie sich eine beispielhafte Lieferung mit 1.000 Paletten vor. Wenn durch technische Optimierung das Gewicht jeder Palette um 2 kg reduziert wird, ohne dass sich die erforderliche Leistung ändert, trägt die Sendung 2.000 kg weniger Leergewicht der Palette.
Das führt nicht automatisch zu einer Frachtersparnis. Erreicht der LKW oder Container seine Volumengrenze lange vor der Nutzlastgrenze, kann der Nutzen eingeschränkt sein. Bei gewichtsbeschränkten Sendungen kann jedoch ein geringeres Eigengewicht der Palette dazu führen, dass mehr Kapazität für kommerzielle Fracht zur Verfügung steht.
Eine geringere Masse kann die Handhabung leerer Paletten vereinfachen
Das Gewicht beeinflusst auch die Bewegungen vor und nach dem Transport der Ladung auf der Palette. Große Logistikbetriebe können Tausende von leeren Paletten zwischen Produktionslinien, Lagern und Bereitstellungsbereichen transportieren. Die Reduzierung unnötiger Masse kann die Effizienz des Materialtransports verbessern, wenn dies bei großen Palettenmengen wiederholt wird.
Materialeffizienz unterstützt ein ressourceneffizienteres Produkt
Auch die Verwendung von weniger Fasern und Bindemitteln bei gleicher Logistikfunktion kann die Materialeffizienz verbessern. Dieser Vorteil besteht jedoch nur, wenn die leichtere Palette ihre vorgesehene Leistung beibehält und nicht zu Schäden oder vorzeitigem Austausch führt.
Anschauliche Berechnung zur Gewichtseinsparung
2 kg Gewichtsreduzierung pro Palette
1.000 Palettenversand
2.000 kg Es wird weniger Verpackungsmasse bewegt
Dieses Beispiel veranschaulicht nur die Auswirkung des Paletten-Taragewichts. Die tatsächlichen Frachteinsparungen hängen von den Nutzlastgrenzen, dem Sendungsvolumen, den Palettenabmessungen und der Transportkonfiguration ab.
Das Ziel ist nicht die leichteste Palette – es ist die effizienteste Palette
Die Gewichtsoptimierung bei der Herstellung von Formholzpaletten ist letztlich eine Übung zur strukturellen Effizienz. Hersteller können keine zuverlässige Gewichtsreduzierung erreichen, indem sie einfach Fasern entfernen oder die Bindemitteldosierung im gesamten Produkt verringern.
Stattdessen koordinieren erfolgreiche Designs Formgeometrie, Rippenplatzierung, lokale Dichte, Partikelverteilung, Klebstoffkontrolle, Chargengewicht und Heißpressbedingungen . Das Material bleibt in kritischen tragenden Bereichen erhalten und wird nur dort reduziert, wo technische Analysen und Tests zeigen, dass dies unnötig ist.
Das Ergebnis sollte nicht allein anhand des Palettengewichts beurteilt werden. Eine wirklich effiziente Palette verbraucht praktisch nur die minimale Materialmenge und bietet gleichzeitig die vom Logistiksystem geforderte Dimensionsstabilität, Tragfähigkeit und Handhabungsbeständigkeit.
Bewerten Sie das Gewicht und die Belastungsanforderungen von Formholzpaletten?
Ronsun Import & Export Co., Ltd. liefert Formholzpalettenlösungen für Industrielogistik, Lagerhaltung und internationalen Versand. Palettenspezifikationen können nach Abmessungen, Ladungsgewicht, Handhabungsmethoden, Lagerbedingungen und Anwendungsanforderungen bewertet werden.
Häufig gestellte Fragen
Hat eine leichtere Formholzpalette automatisch eine geringere Festigkeit?
Nein. Die Leistung einer Palette hängt von der Strukturgeometrie, der lokalen Dichte, der Faserverteilung, der Bindemittelleistung und den Herstellungsbedingungen ab. Eine leichtere Palette mit effizienten Rippen und entsprechend verstärkten tragenden Bereichen kann eine andere Leistung erbringen als eine schwerere Palette, die das Material weniger effizient nutzt.
Was bestimmt das Gewicht einer Formholzpalette?
Zu den wichtigen Faktoren gehören die Abmessungen und die Geometrie der Palette, die Formdichte, das Gewicht der Faserfüllung, der Feuchtigkeitsgehalt, die Bindemitteldosierung und die Materialverteilung in der Form.
Können Hersteller einfach die Menge an Holzfasern reduzieren, um eine Palette leichter zu machen?
Die Reduzierung der Fasern ohne Neugestaltung und Prüfung kann zu unvollständiger Füllung, Bereichen mit geringer Dichte, übermäßiger Durchbiegung oder schwachen Füßen und Rippen führen. Die Gewichtsreduzierung sollte in kontrollierten Schritten durchgeführt werden und anschließend eine Dimensions- und Leistungsvalidierung erfolgen.
Wie tragen Rippen dazu bei, das Gewicht geformter Paletten zu reduzieren?
Rippen erhöhen die Strukturtiefe und Steifigkeit in ausgewählten Bereichen und ermöglichen es Herstellern, wichtige Lastpfade zu verstärken, ohne das gesamte Palettendeck gleichmäßig dicker zu machen.
Warum können zwei Formholzpaletten mit gleichem Gewicht unterschiedliche Festigkeiten haben?
Die Gesamtmasse zeigt nicht an, wo sich das Material befindet. Unterschiede in der lokalen Dichte, Rippengeometrie, Bindemittelverteilung, Partikelpackung und Pressbedingungen können bei gleichem Endgewicht zu erheblich unterschiedlichen strukturellen Leistungen führen.
Wie sollten Käufer Palettengewicht und Tragfähigkeit vergleichen?
Käufer sollten den angegebenen Lastzustand, die Art der Palettenunterstützung, die Durchbiegung, die Handhabungsumgebung und die Haltbarkeit berücksichtigen, anstatt nur die Palettenmasse mit einer Gesamtlastzahl zu vergleichen. Statische, dynamische und Regalbedingungen können sehr unterschiedliche Anforderungen an die Palette stellen.