Klebstoffe machen zwar nur einen Bruchteil des in Holzwerkstoffverpackungen verwendeten Materials aus, haben jedoch einen übergroßen Einfluss auf Emissionen, Feuchtigkeitsbeständigkeit, strukturelle Leistung und Fertigungseffizienz. Da Verpackungshersteller nach Möglichkeiten suchen, mehr recycelte Holzfasern zu verwenden und gleichzeitig strengere Umweltanforderungen zu erfüllen, wird die Klebstoffchemie zu einem immer wichtigeren Bestundteil der Produktentwicklung.
Der Wechsel ist nicht so einfach wie der Austausch eines herkömmlichen Harzes durch eine „grüne“ Alternative. Harnstoff-Formaldehyd, melaminmodifizierte Systeme, Phenolharze, pMDI und neue biobasierte Bindemittel verhalten sich beim Mischen, Heißpressen und Service unterschiedlich. Die Herausforderung für Hersteller besteht daher darin, Emissionen zu reduzieren, ohne die Produktionsgeschwindigkeit, Palettenfestigkeit oder Haltbarkeit in feuchten Logistikumgebungen zu beeinträchtigen.
Branchenwundel: Die Klebstoffauswahl wandelt sich von einer Hintergrundentscheidung zur Formulierung zu einem messbaren Teil der Verpackungsleistung, Emissionskontrolle und Materialbeschaffung.
Warum Klebstoffe bei Holzwerkstoffverpackungen zu einem immer größeren Problem werden
Holzpartikel und -fasern werden nicht allein durch die Komprimierung zu einem technischen Verpackungsprodukt. Das Bindemittel überträgt Spannungen zwischen den Partikeln, hält die geformte Struktur zusammen und bestimmt, wie das fertige Produkt auf Feuchtigkeit, Stöße und wiederholte Handhabung reagiert.
Seit Jahrzehnten verlässt sich die Holzwerkstoffindustrie stark auf etablierte duroplastische Klebstofffamilien wie Harnstoff-Formaldehyd (UF), Melamin-Harnstoff-Formaldehyd (MUF) und Phenol-Formaldehyd (PF). Diese Systeme bleiben wichtig, da sie ausgereifte Lieferketten, eine vorhersehbare Verarbeitung und eine relativ schnelle Aushärtung bieten. pMDI, ein System auf Isocyanatbasis, ist eine weitere weit verbreitete Option, wenn eine starke Bindung und Feuchtigkeitsbeständigkeit erforderlich sind.
Gleichzeitig werden die Forschungs- und Kommerzialisierungsbemühungen rund um Bindemittel auf Lignin-, Tannin-, Soja-, Stärke-, Furan- und organischer Säurebasis ausgeweitet. Eine Überprüfung biobasierter Holzklebstoffe aus dem Jahr 2026 stellt fest, dass die industrielle Machbarkeit nicht nur von der endgültigen Klebefestigkeit, sondern auch von der Viskosität, dem Feststoffgehalt, der Presszeit, der Konsistenz des Rohmaterials, der Feuchtigkeitsbeständigkeit und den Kosten abhängt.
Deshalb sind Begriffe wie emissionsarm , ohne Formaldehydzusatz and biobasiert sollten nicht als austauschbar behandelt werden. Eine Formulierung kann die Formaldehydemissionen reduzieren, ohne biobasiert zu sein, während ein erneuerbarer Klebstoff dennoch synthetische Vernetzer oder eine Hochtemperaturhärtung erfordern kann.
Konventionelle und neue Klebstoffsysteme haben unterschiedliche Kompromisse
Es gibt keine einzige Klebstoffchemie, die für jede Holzverpackungsanwendung ideal ist. Die Wahl des Harzes hängt von der erwarteten Feuchtigkeitseinwirkung, der Produktionsausrüstung, dem Presszyklus, dem Zustand des Ausgangsmaterials, der erforderlichen mechanischen Leistung und den Kostenzielen ab.
| Klebesystem | Hauptvorteile | Wichtige Überlegungen |
| UF | Schnelle Aushärtung, etablierte Technologie und wettbewerbsfähige Kosten | Formaldehydemissionen und relativ begrenzte Feuchtigkeitsbeständigkeit |
| MUF | Verbesserte Wasserbeständigkeit im Vergleich zu herkömmlichem UF | Basiert immer noch teilweise auf der Formaldehyd-Chemie |
| PF | Starke Haltbarkeit und gute Feuchtigkeitsbeständigkeit | Höhere Aushärteanforderungen und unterschiedliche Verarbeitungseigenschaften |
| pMDI | Starke Bindung und hohe Feuchtigkeitsbeständigkeit ohne formaldehydbasierte Harzchemie | Handhabung, berufliche Exposition, Schimmelfreisetzung und Kosten erfordern Kontrolle |
| Lignin / Tannin | Erneuerbare Rohstoffe mit einer Chemie, die für Netzwerke vom Phenoltyp geeignet ist | Die Variabilität der Rohstoffe, die Viskosität und die Aushärtungsoptimierung bleiben Herausforderungen |
| Soja / Protein | Erneuerbar und potenziell für formaldehydfreie Systeme geeignet | Die Nassbeständigkeit erfordert häufig eine Modifizierung oder Vernetzung |
| Auf Stärkebasis | Reichlich nachwachsender Rohstoff | Hydrophilie und Feuchtigkeitsbeständigkeit können die Anwendungen einschränken |
Aktuelle Forschungsergebnisse deuten darauf hin, dass Lignin und Tannin zu den vielversprechendsten erneuerbaren Plattformen für die teilweise Substitution in phenolischen Systemen gehören, da ihre aromatischen Strukturen chemisch mit duroplastischen Netzwerken kompatibel sind. Soja und Stärke sind ebenfalls attraktiv, aber aufgrund ihrer natürlichen Affinität zu Wasser ist für anspruchsvolle Anwendungen häufig eine verbesserte Vernetzung erforderlich.
Für Industrieverpackungen bedeutet dies, dass der Übergang wahrscheinlich schrittweise erfolgen wird. Hybridsysteme, die fossile oder formaldehydbasierte Inhaltsstoffe reduzieren und gleichzeitig die bewährte Härtungs- und Feuchtigkeitsleistung beibehalten, erreichen möglicherweise schneller die industrielle Produktion als vollständig biobasierte Formulierungen.
Emissionsarme Klebstoffe verändern den Heißpressprozess
Eine Änderung der Klebstoffchemie kann mehr erfordern als eine neue Rohstoffspezifikation. Es kann den gesamten Herstellungszeitraum eines Formholzprodukts verändern.
Harzbeladung
Zu wenig Klebstoff kann die interne Bindung beeinträchtigen, während zu viel Harz die Kosten erhöht und das Aushärtungsverhalten beeinträchtigen kann.
Viskosität
Der Klebstoff muss sich gleichmäßig in den Holzfasern verteilen, ohne dass örtlich harzreiche oder harzarme Bereiche entstehen.
Faserfeuchtigkeit
Wasser beeinflusst das Eindringen des Klebstoffs, die Dampfentwicklung, die Aushärtung und die Dimensionsstabilität beim Heißpressen.
Drücken Sie Temperatur
Unterschiedliche Chemien erfordern unterschiedliche thermische Bedingungen, um ein stabiles Polymernetzwerk zu bilden.
Drücken Sie Zeit
Ein Harz, das im Labor gut funktioniert, kann unwirtschaftlich sein, wenn die industrielle Aushärtung wesentlich länger dauert.
Entformen
Die Klebstoffchemie kann sich auf die Formtrennung, den Oberflächenzustand und Produktionsausfälle auswirken.
Bei der Produktion geformter Paletten ist die Presszeit besonders wichtig. Eine Laborformulierung kann nach einer längeren Aushärtung bei hoher Temperatur hervorragende mechanische Eigenschaften erzielen, dieses Ergebnis führt jedoch nicht unbedingt zu einer kommerziell nutzbaren Produktionslinie. In der neueren Klebstoffforschung werden daher neben Festigkeitsmessungen zunehmend auch spezifische Presszeiten und Verarbeitungsbedingungen bewertet.
Recycelte Holzfasern fügen eine weitere Variable hinzu. Sägemehl, Holzspäne und andere verwertete Rückstände können sich in Feuchtigkeit, Art, Partikelgröße und Oberflächenbeschaffenheit unterscheiden. Das Klebstoffsystem muss diese Schwankungen tolerieren, oder der Hersteller muss das Ausgangsmaterial vor dem Formen strenger kontrollieren.
Industrielle Klebstoffleistung Haftfestigkeit, Feuchtigkeitsbeständigkeit, schnelle Aushärtung, stabile Verarbeitung, akzeptable Emissionen, wettbewerbsfähige Kosten
Haftfestigkeit und Feuchtigkeitsbeständigkeit stehen immer noch an erster Stelle
Geringere Emissionen haben kaum kommerziellen Wert, wenn die fertige Verpackung ihre Logistikumgebung nicht übersteht. Paletten und andere Transportverpackungen können feuchten Lagerhallen, Temperaturschwankungen, Containerkondensation, vorübergehender Exposition im Freien und wiederholtem Umgang mit Gabelstaplern ausgesetzt sein.
Die Trockenklebefestigkeit ist nur ein Teil der Leistungsanforderung. Klebstoffe beeinflussen außerdem den inneren Zusammenhalt, das Biegeverhalten, die Schlagzähigkeit, die Dimensionsstabilität und die Fähigkeit geformter Strukturen, ihre Eigenschaften nach Feuchtigkeitseinwirkung beizubehalten.
Dies ist eine der größten Herausforderungen für einige erneuerbare Klebstoffsysteme. Protein- und stärkebasierte Bindemittel können eine nützliche Trockenbindungsleistung bieten, ihre hydrophile Struktur kann jedoch die Nassbeständigkeit erschweren. Um die Feuchtigkeitsempfindlichkeit zu reduzieren, werden daher häufig chemische Modifikationen, Vernetzungen oder Hybridformulierungen eingesetzt. Lignin- und Tanninsysteme können ein stärkeres hydrothermales Potenzial bieten, obwohl Aushärtungsverhalten und Rohstoffkonsistenz noch optimiert werden müssen.
Bei Formholzpaletten sollten Käufer Folgendes prüfen:
- Leistung beim Laden fertiger Paletten statt nur Harzchemie
- Dimensionsstabilität nach der Konditionierung
- Beim Transport ist mit Feuchtigkeit und Feuchtigkeitseinwirkung zu rechnen
- Haltbarkeit des Gabelstaplers und der Handhabung
- Konsistenz zwischen Produktionschargen
- Ob Klebstoffänderungen andere Lager- oder Verwendungsbedingungen erfordern
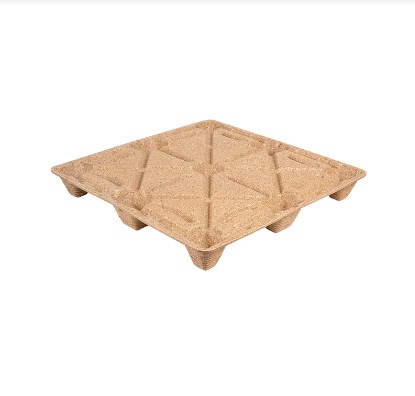
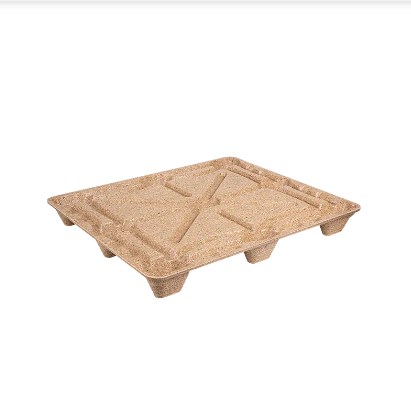
Letztendlich sollte die Klebstoffentwicklung anhand des fertigen Verpackungsprodukts validiert werden. Ein Harz, das in einer kleinen Laborprobe gut funktioniert, verhält sich möglicherweise anders, wenn es in einer geformten Palette in Originalgröße mit Rippen, Füßen, unterschiedlichen Wandstärken und konzentrierten Belastungsbereichen verwendet wird.
Formaldehydvorschriften rücken die Emissionskontrolle immer stärker in den Fokus
Änderungen in der Regulierung haben auch Einfluss auf die Klebstoffentwicklung. In der Europäischen Union gelten in REACH Anhang XVII Eintrag 77 neue Beschränkungen für die Formaldehydfreisetzung für relevante Artikel, die nach dem 6. August 2026 in Verkehr gebracht werden. Die Verordnung legt einen Grenzwert von fest 0,062 mg/m³ für Möbel und Holzwerkstoffe and 0,080 mg/m³ für andere Artikel unter festgelegten Testbedingungen und mit definierten Ausnahmen.
Für Industrieverpackungen sind diese Grenzwerte jedoch nicht so zu interpretieren, dass jede Palette automatisch identischen Prüfanforderungen unterliegt. Produktkonstruktion, Verwendungszweck und geltende Ausnahmen müssen für den tatsächlichen Artikel und Markt bewertet werden.
Die Vereinigten Staaten verwenden einen anderen Regulierungsrahmen. Die TSCA-Titel-VI-Formaldehydregel der EPA konzentriert sich auf regulierte Verbundholzprodukte wie Hartholzsperrholz, mitteldichte Faserplatten und Spanplatten sowie bestimmte Fertigwaren, die diese enthalten. Es sollte daher nicht auf jede Holzwerkstoffpalette verallgemeinert werden.
Dennoch ist die Richtung klar: Die Emissionsmessung wird immer standardisierter. Im Februar 2026 schlug die EPA vor, mehrere referenzierte Prüfnormen zu aktualisieren und ISO 12460-2:2024, eine Kleinkammermethode, als zusätzliche Qualitätskontrollmethode für Formaldehydemissionen aus regulierten Holzverbundprodukten hinzuzufügen.
Für Verpackungshersteller erhöht dies den Wert der Dokumentation der Klebstoffchemie, der Produktzusammensetzung und der Testmethoden, anstatt sich auf weit gefasste Angaben wie „umweltfreundlich“ oder „ungiftig“ zu verlassen.
Biobasierte Klebstoffe könnten zwei industrielle Nebenströme verbinden
Eine der interessantesten Entwicklungen ist die Möglichkeit, recycelte Holzfasern mit Klebstoffen zu kombinieren, die teilweise aus Biomasse-Nebenströmen stammen.
Lignin wird in großen Mengen in Zellstoff- und Bioraffineriebetrieben produziert und enthält aromatische Strukturen, die in modifizierten Phenolklebstoffsystemen verwendet werden können. Aus Pflanzenmaterialien extrahierte Tannine bieten eine entsprechende phenolische Chemie. Sojaproteine und -stärken bieten weitere erneuerbare Plattformen, während Furanderivate und organische Säuren als alternative Vernetzungswege untersucht werden.
Rückstände aus der Holzverarbeitung Erneuerbares / emissionsärmeres Bindemittel → Holzwerkstoffverpackungen
Dadurch entsteht ein attraktives Kreislaufwirtschaftskonzept: Ein industrieller Nebenstrom liefert die Verstärkungsfaser, während ein anderer erneuerbarer Rohstoff einen Teil der Klebstoffchemie liefert.
Das Konzept erfordert noch eine sorgfältige Konstruktion. Eine biobasierte Formulierung ist nicht automatisch umweltfreundlicher, wenn sie eine intensive Reinigung, teure Vernetzungsmittel, eine ungewöhnlich hohe Harzbeladung oder viel längere Heißpresszyklen erfordert. Aktuelle Untersuchungen betonen daher neben erneuerbaren Inhalten auch die Lebenszyklusleistung und die technisch-ökonomische Machbarkeit.
Die baldige industrielle Einführung dürfte daher eine Mischung aus Ansätzen umfassen: optimierte konventionelle Harze mit geringeren Emissionen, pMDI und andere Wege ohne Formaldehydzusatz, teilweise biobasierte Hybridformulierungen und ausgewählte vollständig biobasierte Systeme, bei denen Verarbeitungs- und Haltbarkeitsanforderungen erfüllt werden können.
Die Klebstoffchemie wird Teil der Verpackungstechnik
Für Hersteller von Holzwerkstoffverpackungen können Klebstoffe nicht mehr nur als versteckter Verarbeitungsbestandteil betrachtet werden. Sie beeinflussen Umweltansprüche, Produktionsgeschwindigkeit, Feuchtigkeitsbeständigkeit, mechanisches Verhalten, Herstellungskosten und zunehmend auch die Fragen internationaler Käufer.
Für Formholzpaletten aus recycelten Fasern erfordert die nächste Entwicklungsstufe daher eine koordinierte Optimierung des gesamten Materialsystems: Faserreinheit, Partikelverteilung, Feuchtigkeit, Bindemittelchemie, Harzbeladung, Formtemperatur, Pressdruck und Aushärtezeit.
Die erfolgreichsten emissionsarmen Lösungen werden nicht unbedingt diejenigen mit der anspruchsvollsten Laborchemie sein. Sie werden die Systeme sein, die Emissionen reduzieren und gleichzeitig weiterhin eine stabile Produktion, vorhersehbare Logistikleistung und kommerziell realistische Kosten liefern.
Evaluierung von Formholzpaletten für die Industrielogistik?
Ronsun Import & Export Co., Ltd. bietet Formholzpalettenlösungen für Fertigungs-, Lager- und internationale Versandanwendungen. Der Palettenbedarf kann anhand von Abmessungen, Ladungsgewicht, Handhabungsbedingungen, Lagerumgebung und Zielmarkt bewertet werden.
Häufig gestellte Fragen
Welche Klebstoffe werden üblicherweise in Holzwerkstoffverpackungen verwendet?
Zu den gängigen industriellen Systemen gehören UF, MUF, PF und pMDI. Zu den neuen Alternativen gehören Formulierungen auf Lignin-, Tannin-, Soja-, Stärke-, Furan- und organischer Säurebasis, deren kommerzielle Reife und Leistung jedoch erheblich variieren.
Was ist der Unterschied zwischen formaldehydarmen, formaldehydfreien und biobasierten Klebstoffen?
Unter „Formaldehydarm“ versteht man im Allgemeinen ein System zur Reduzierung der Formaldehydemissionen. „Ohne Formaldehydzusatz“ bezieht sich auf Formulierungen, die bewusst keine Harze auf Formaldehydbasis verwenden. Biobasiert beschreibt die Herkunft eines Teils oder des gesamten Klebstoffrohstoffs. Diese Begriffe beschreiben unterschiedliche Eigenschaften und sollten nicht austauschbar verwendet werden.
Sind biobasierte Klebstoffe stark genug für Formholzpaletten?
Einige Formulierungen weisen eine vielversprechende mechanische Leistung auf, die Eignung hängt jedoch von der Aushärtung, der Feuchtigkeitsbeständigkeit, der Harzbeladung, dem Zustand des Ausgangsmaterials und der vorgesehenen Einsatzumgebung der Palette ab. Die Prüfung fertiger Paletten bleibt unerlässlich.
Wie wirkt sich die Auswahl des Klebstoffs auf die Produktion geformter Paletten aus?
Die Klebstoffchemie kann die Viskosität, das Mischverhalten, die Feuchtigkeitstoleranz, die Presstemperatur, die Aushärtezeit, die Formtrennung und den Produktionsdurchsatz verändern. Bei einem Wechsel des Klebstoffsystems kann es daher erforderlich sein, nicht nur das Harz selbst zu ändern.
Erleichtern emissionsarme Klebstoffe automatisch das Recycling von Paletten?
Nein. Die End-of-Life-Optionen hängen von der vollständigen Produktzusammensetzung, der Bindemittelchemie, den Zusatzstoffen, der Kontamination und der lokalen Rückgewinnungsinfrastruktur ab. Geringere Emissionen bei der Nutzung garantieren nicht automatisch eine bessere Recyclingfähigkeit.
Welche Formaldehydvorschriften sollten Käufer von Holzwerkstoffverpackungen beachten?
Die Anforderungen variieren je nach Markt und Produktklassifizierung. Die EU hat im Rahmen von REACH neue Grenzwerte für die Freisetzung von Formaldehyd eingeführt, während die Vereinigten Staaten bestimmte Verbundholzprodukte gemäß TSCA-Titel VI regulieren. Käufer sollten bestätigen, welche Anforderungen für das eigentliche Verpackungsprodukt und seinen Verwendungszweck gelten.